

A variação de cor pode comprometer a identidade de toda uma coleção de espelhos
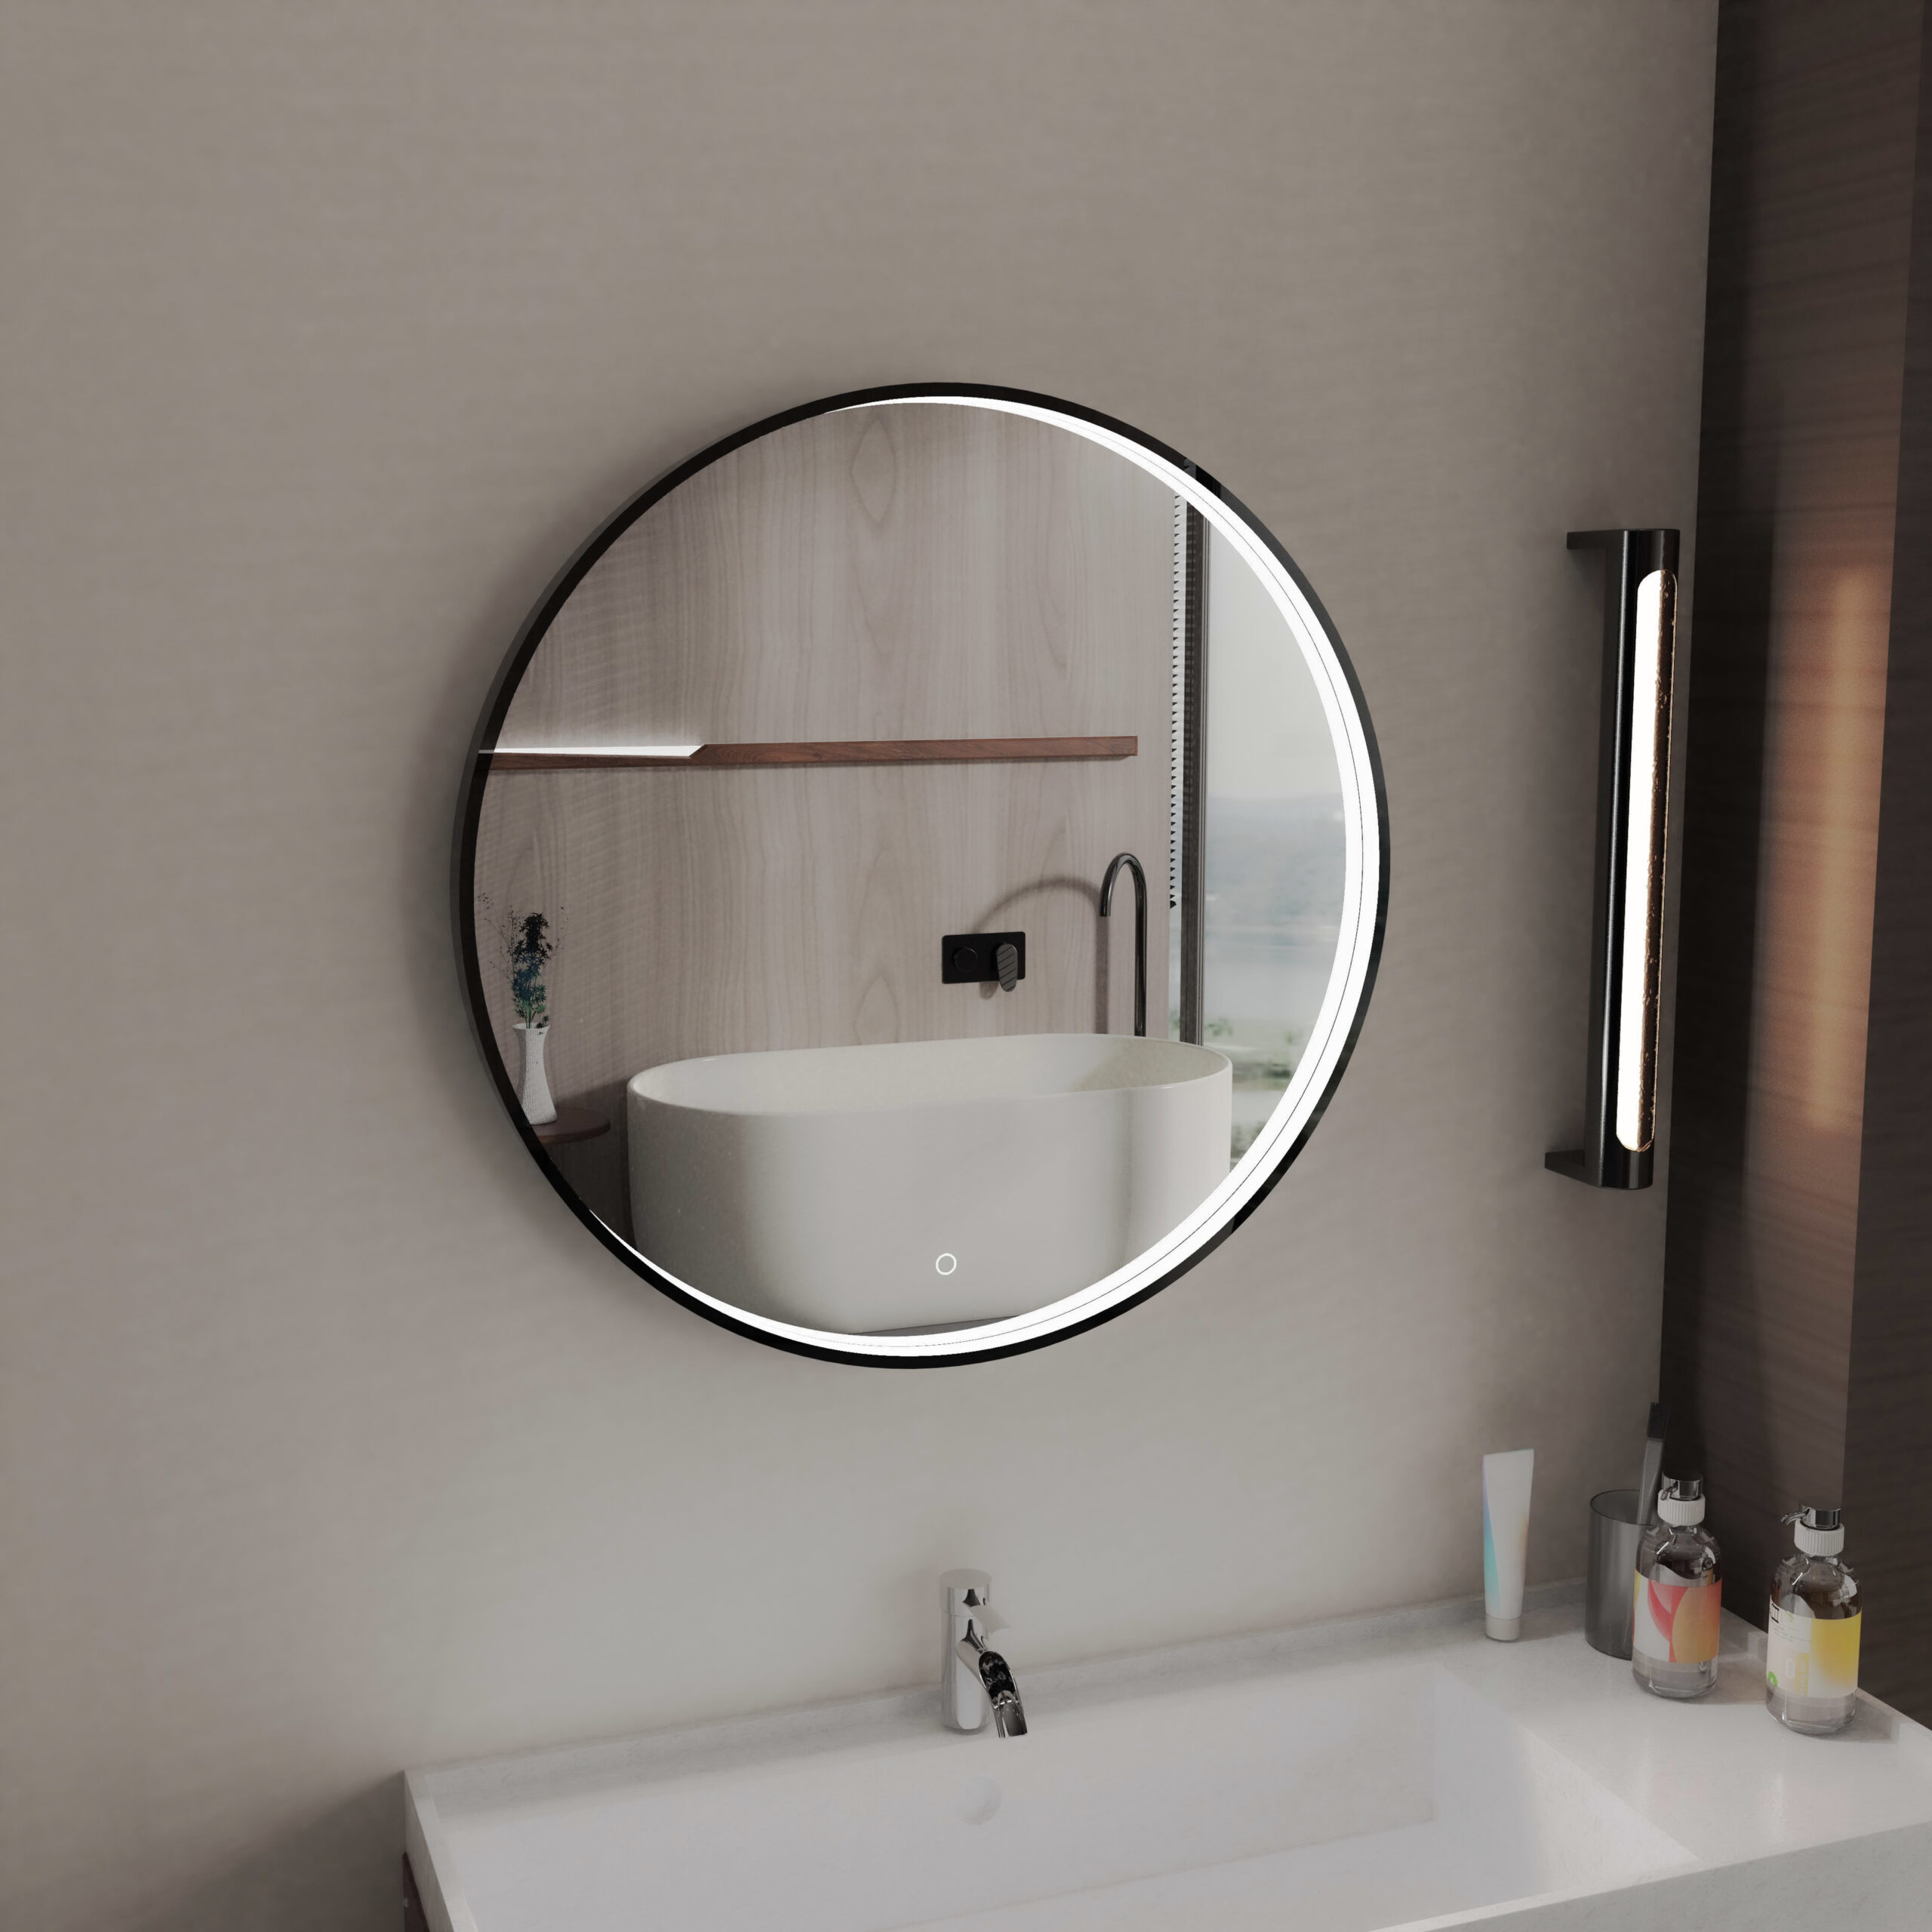
Um espelho de maquilhagem preto pode apresentar um aspeto de alta qualidade numa amostra aprovada, mas revelar inconsistências quando a produção chega em vários tamanhos ou lotes. Variações na cor, brilho, textura, espessura do revestimento ou cobertura dos cantos tornam-se evidentes quando os produtos são expostos em conjunto. Estes defeitos podem comprometer uma coleção de marca própria, levar à rejeição por parte do retalhista, atrasar a instalação do projeto e gerar trabalhos dispendiosos de triagem ou substituição. Uma especificação de revestimento controlada, apoiada por amostras de referência, limites mensuráveis, pré-tratamento estável, registos de lotes e inspeção consistente, protege o comprador contra discrepâncias visíveis antes de os espelhos acabados entrarem no mercado.
Para obter acabamentos consistentes em espelhos de maquilhagem pretos, é necessário dispor de uma norma aprovada de cor e brilho, uma preparação controlada do substrato, uma composição química definida do revestimento, tolerâncias mensuráveis, ensaios à película curada, rastreabilidade dos lotes e iluminação padronizada para a inspeção. A nossa empresa apoia coleções OEM e ODM personalizáveis através de amostras coordenadas, especificações, controlos de produção e inspeções de expedição.
Defina o acabamento em preto antes de solicitar orçamentos
O preto não é um acabamento único. Duas molduras descritas como «preto mate» podem diferir no tom de fundo, no brilho, na textura da superfície e na forma como reagem à iluminação. O fabricante e o comprador devem traduzir a intenção do projeto em requisitos de produção mensuráveis.
Parâmetros de acabamento do núcleo
- Referência de cor baseada numa amostra física aprovada
- Coordenação de cores e desvio permitido por lote
- Nível de brilho medido numa geometria acordada
- Textura da superfície, incluindo textura lisa, fina ou grossa
- Intervalo de espessura do revestimento
- Cobertura das bordas e dos cantos
- Defeitos visuais permitidos e distância de inspeção
- Resistência à humidade, aos produtos químicos de limpeza, aos riscos e à corrosão
As imagens digitais e as cores no ecrã não são adequadas como referência para a aprovação final, uma vez que os ecrãs, as câmaras e a iluminação da sala reproduzem o preto de forma diferente. A produção em série deve ser controlada com base numa amostra-mestre física assinada.
Selecione um sistema de revestimento adequado ao material da estrutura
O acabamento correto depende do tipo de estrutura: alumínio, aço, aço inoxidável ou plástico. Um fornecedor não deve aprovar uma cor sem ter em conta o substrato real e o processo de pré-tratamento.
| Sistema de acabamento | Substrato típico | Principais vantagens | Riscos de consistência |
|---|---|---|---|
| Revestimento em pó | Alumínio ou aço | Película resistente, vasta seleção de texturas, produção eficiente | Desvio de brilho, efeito de casca de laranja, variação entre lotes de pó, cobertura incompleta nos cantos |
| Tinta fresca | Metal ou plásticos selecionados | Combinação flexível de cores e aspeto de película fina | Variação do solvente, ciclos de produção, poeira, aplicação irregular da película, diferenças na cura |
| Anodização preta | Alumínio | Aspecto metálico e tratamento de superfície integrado | Variação de tonalidade causada pela liga, pela extrusão, pelo acabamento da superfície e pelas condições do banho |
| Revestimento PVD | Superfícies metálicas adequadas | Aspecto metálico preto decorativo e boa resistência ao desgaste | Polimento do substrato, carregamento da câmara e variação do processo |
| Película ou revestimento decorativo | Estruturas de caixotões selecionadas | Padrão recorrente ou aspeto característico | Costuras, resistência ao levantamento, cobertura dos cantos e resistência à humidade |
Revestimento em pó para coleções de marca própria
O revestimento em pó é frequentemente escolhido para as molduras pretas dos espelhos de maquilhagem, uma vez que permite obter acabamentos mate e texturados duradouros. A consistência depende de mais do que apenas o código de cor do pó.
- Utilize o mesmo fabricante de pó aprovado e a mesma referência do produto.
- Controlar as condições de armazenamento e o prazo de validade do pó.
- Registe os números de lote do pó para cada lote de produção.
- Mantenha uma tensão de pulverização, uma distância da pistola e uma velocidade da linha estáveis.
- Verifique a espessura da película em superfícies planas, cantos e áreas recuadas.
- Verifique a temperatura do forno e as condições reais de cura do metal.
- Evite misturar pó recuperado sem um processo controlado.
Acabamentos anodizados e em preto metálico
O acabamento anodizado preto e o PVD preto podem apresentar um maior efeito visual do que a pintura opaca, uma vez que o substrato contribui para o aspeto final. A liga de extrusão, a direção da escovagem, a qualidade do polimento e a orientação dos componentes devem manter-se consistentes em toda a coleção.
Criar um padrão de acabamento mensurável
Uma especificação de marca própria deve combinar as leituras dos instrumentos com a aprovação visual. Os instrumentos melhoram a repetibilidade, mas podem não captar na íntegra a textura, o aspeto metálico, a cobertura das arestas ou as diferenças visíveis sob iluminação direcional.
| Parâmetro de controlo | Método de medição | Fundamento da aprovação |
|---|---|---|
| Cor | Espectrofotómetro com configurações acordadas | Coordenadas do alvo e limite de diferença de cor aprovado |
| Brilho | Medidor de brilho no ângulo de medição especificado | Gama aprovada em unidades de brilho |
| Espessura do revestimento | Medidor de espessura não destrutivo calibrado | Intervalo mínimo e máximo do filme |
| Textura | Comparação visual e tátil lado a lado | Painel principal assinado ou moldura de espelho aprovada |
| Adesão | Método de corte transversal ou de descascamento aplicável | Classificação de aceitação específica do projeto |
| Qualidade da cura | Verificação aprovada do solvente, da dureza ou do processo | Sem amolecimento, transferência ou danos inaceitáveis na película |
| Resistência à corrosão | Humidade acordada ou exposição à corrosão | Limites definidos para a formação de bolhas, ferrugem e propagação sob a película |
| Defeitos visuais | Inspeção sob iluminação e distância controladas | Zonas de defeito e critérios de aceitação |
Utilize a diferença de cor com cuidado
A diferença de cor pode ser expressa através do cálculo do Delta E, mas o valor permitido deve ser acordado para cada acabamento específico. O preto mate profundo, o pó texturado e as superfícies metálicas podem produzir leituras instáveis se a posição do instrumento, a abertura ou a direção da medição forem alteradas.
Condições de medição para congelar
- Modelo do instrumento ou capacidade equivalente
- Espaço de cor e fórmula da diferença de cor
- Definições do iluminante e do observador
- Abertura de medição
- Número e localização das leituras
- Orientação dos componentes durante a medição
- Frequência de calibração
Controlar o brilho e a textura em simultâneo
Duas armações podem apresentar valores de cor semelhantes, mas mesmo assim parecer diferentes, porque uma é mais lisa ou mais brilhante. A textura altera a forma como a luz se espalha pela superfície, especialmente em secções largas da armação e nos cantos curvos. O brilho e a textura devem, por isso, ser aprovados em conjunto.
Criar um sistema de amostras-mestre físicas
A amostra dourada é a referência mais prática para uma coleção de espelhos de maquilhagem pretos. Deve representar o substrato final, o pré-tratamento, o revestimento, o brilho, a textura, a geometria da moldura e o método de montagem.
- Produza painéis de cor iniciais utilizando o sistema de revestimento previsto.
- Selecione a cor, o brilho e a textura preferidos sob condições de iluminação representativas.
- Aplique o acabamento aprovado numa amostra completa de espelho.
- Inspecione as secções planas, as soldaduras, os cantos, as juntas e as arestas traseiras.
- Registe as leituras dos instrumentos nos locais designados.
- Assinar e datar as amostras de controlo para o comprador e para a fábrica.
- Guarde os moldes longe da luz solar, da humidade, da abrasão e de produtos químicos.
- Defina um período de revisão, uma vez que os painéis de referência podem envelhecer ou ficar danificados.
Aprovar toda a coleção de uma só vez
Uma coleção pode incluir espelhos redondos, retangulares, em arco, em forma de pílula e iluminados. As diferenças nos perfis de extrusão, nas soldaduras, nas curvas e nas larguras das molduras podem alterar o acabamento. Todas as principais estruturas devem ser submetidas a testes em conjunto antes da produção em série.
- Sempre que possível, utilize materiais consistentes para as estruturas.
- Harmonizar a composição química dos revestimentos em todos os tamanhos da coleção.
- Combine os elementos de fixação visíveis, os suportes e os acessórios com a moldura.
- Certifique-se de que os interruptores táteis e os difusores de LED não alteram a cor percebida.
- Compare os produtos lado a lado sob a iluminação típica de lojas e de casas de banho.
Preparação e pré-tratamento do substrato de controlo
A qualidade do revestimento começa antes da aplicação da cor. Óleo, oxidação, resíduos de soldadura, riscos e um lixamento irregular podem causar defeitos visíveis ou uma falha prematura da aderência.
Comandos da estrutura de alumínio
- Uniformizar a liga e a origem da extrusão.
- Remova óleo, pó e resíduos de processamento.
- Controlar a direção do lixamento ou da escovagem.
- Utilize um processo de pré-tratamento comprovado.
- Proteja as peças preparadas contra a contaminação antes do revestimento.
Controlos da estrutura de aço
- Remova a ferrugem, as escamas de soldadura, o óleo e as rebarbas afiadas.
- Prepare as soldaduras de forma a que se harmonizem com as superfícies visíveis adjacentes.
- Aplicar um pré-tratamento resistente à corrosão.
- Evite que o aço fique exposto em orifícios, cantos e pontos de suspensão.
- Inspecione as superfícies internas por onde a humidade da casa de banho possa penetrar.
Prevenir defeitos comuns no revestimento preto
Discrepância de cor ou brilho
As discrepâncias resultam frequentemente de lotes de pó diferentes, fornecedores mistos, cura incorreta, variações na espessura da película ou produção em linhas de revestimento separadas. As encomendas de recolha devem ser agrupadas em lotes controlados sempre que possível.
Cobertura reduzida nos cantos
As arestas vivas, os sulcos profundos e os cantos soldados podem receber uma camada de revestimento mais fina do que as superfícies planas. O desenho da estrutura, a orientação de suspensão, o acesso para pulverização e as configurações eletrostáticas devem ser analisados antes da produção.
Casca de laranja e ondas superficiais
Uma textura excessiva pode resultar da espessura do revestimento, da formulação do pó, das condições de pulverização ou da cura. O limite visual deve ser comparado com a amostra aprovada sob iluminação lateral.
Pó, orifícios minúsculos e contaminação
As superfícies pretas revelam facilmente o pó e as inclusões. A limpeza das áreas de manuseamento, o ar filtrado, a manutenção do equipamento e as zonas de arrefecimento protegidas ajudam a reduzir a contaminação.
Marcas provenientes da montagem e da embalagem
Um revestimento flexível pode ficar danificado durante a montagem ou a embalagem do espelho. Ferramentas metálicas, abrasão causada pela espuma, resíduos de adesivo e acessórios mal fixados podem provocar riscos ou marcas de brilho.
Teste de durabilidade em condições de casa de banho
A consistência da cor no momento da expedição é apenas um dos requisitos. O acabamento deve também permanecer estável durante a limpeza, em condições de humidade e no manuseamento normal.
- Testes de aderência em substratos reais de produção
- Exposição à humidade e à condensação
- Ensaios de corrosão adequados ao material e ao mercado
- Resistência aos produtos de limpeza para casas de banho acordados
- Avaliação de riscos e abrasão
- Ciclos térmicos para produtos com iluminação integrada
- Inspeção para detetar descoloração, branqueamento, formação de bolhas, descamação e ferrugem
A duração do ensaio e os critérios de aceitação devem ser acordados antes da recolha de amostras. Um resultado genérico de ensaio obtido com outro substrato ou cor de revestimento pode não ser representativo do espelho de maquilhagem preto acabado.
Manter a rastreabilidade dos lotes e o controlo das alterações
Um grossista ou comprador de marcas próprias deve ser capaz de associar cada remessa aos respetivos registos de materiais e revestimentos. A rastreabilidade facilita a contenção de problemas sem que seja necessário rejeitar produção não relacionada.
Registos de lote recomendados
- Material do quadro e lote de extrusão
- Data do pré-tratamento e registo do processo
- Marca do revestimento, código do produto e número de lote
- Linha de produção e data de fabrico
- Perfil de cura ou verificação do forno
- Medições de cor, brilho e espessura
- Quantidade inspecionada e resultados relativos aos defeitos
- Identificação da embalagem e da remessa
Qualquer alteração ao substrato, à fonte de pó, à fórmula de revestimento, ao pré-tratamento, ao ciclo de cura, à linha de produção ou à amostra de referência deve ser sujeita a aprovação por escrito. Os clientes OEM e ODM devem receber amostras atualizadas ou dados de validação antes de o acabamento revisto entrar em produção.
Coordenar a qualidade em todo o seu programa de marcas próprias
Enquanto fabricante e fornecedor orientado para a exportação, a nossa empresa pode coordenar formatos de armação personalizáveis, sistemas de revestimento preto, amostras de cor, critérios de inspeção, embalagens com logótipo e rastreabilidade da produção. Esta abordagem estruturada ajuda os retalhistas, os compradores de projetos e os parceiros grossistas a manter um acabamento reconhecível em vários modelos de espelhos e a repetir encomendas.
Inicie o processo de aprovação do acabamento preto
Envie-nos os seus designs de espelhos, o material da moldura, a referência do acabamento, o mercado-alvo e o plano de encomenda. Solicite hoje mesmo uma avaliação de amostras OEM ou ODM para estabelecer padrões mensuráveis de cor, brilho, durabilidade, inspeção e embalagem para a sua coleção de espelhos de maquilhagem pretos de marca própria.


 Português
 English
 Español
 Deutsch
 Français
 日本語
 Nederlands
 한국어
 Italiano
 Svenska