

Geringfügige Abweichungen bei der Verarbeitung können eine gesamte Eigenmarkenkollektion untergraben
Ein schwarzer Kosmetikspiegel kann zwar einem freigegebenen Muster entsprechen, dennoch bei verschiedenen Größen und Produktionschargen sichtbare Unterschiede in Farbton, Glanzgrad oder Oberflächenstruktur aufweisen. Diese Abweichungen werden deutlich, wenn Eigenmarkenprodukte gemeinsam ausgestellt werden, was die Markenidentität schwächt und zu Beschwerden seitens der Einzelhändler, Aussortierungen, Nacharbeiten oder Rücksendungen führt. Unergleichmäßige Vorbehandlung, Pulverchargen, Schichtdicke, Aushärtung und Prüfung sind häufig die Ursache für dieses Problem. Eine messbare Beschichtungsspezifikation, gestützt durch Referenzmuster, Rückverfolgbarkeit der Chargen, kontrollierte Verarbeitung und objektive Prüfungen, beugt Farbstreitigkeiten vor der Massenproduktion vor und sichert Folgeaufträge bei regionalen Markteinführungen und saisonalen Kollektionserweiterungen.
Für gleichmäßige schwarze Oberflächen sind ein physisches Referenzmuster, festgelegte Farb- und Glanzgrenzwerte, eine kontrollierte Untergrundvorbereitung, stabile Beschichtungsmaterialien, eine überprüfte Schichtdicke, eine ordnungsgemäße Aushärtung, Haltbarkeitstests sowie die Rückverfolgbarkeit der Chargen erforderlich. Unser Unternehmen unterstützt maßgeschneiderte OEM- und ODM-Kollektionen durch abgestimmte Muster, Spezifikationen, Prüfungen, Verpackungen und Änderungskontrollen.
„Schwarz“ als messbare Oberflächenbeschaffenheit definieren
Schwarz ist keine einheitliche Farbe. Ein Rahmen kann neutral, blauschwarz, braunschwarz, tiefmatt, seidenmatt, glatt oder strukturiert wirken. Der Hersteller und der Käufer sollten das gewünschte Erscheinungsbild in messbare Produktionskriterien umsetzen.
Wesentliche Parameter für die Endbearbeitung
- Zugelassene physikalische Farbreferenz
- Farbkoordinaten und maximal zulässige Abweichung
- Glanzbereich, gemessen unter einem vereinbarten Winkel
- Glatte, feinkörnige oder grobkörnige Oberfläche
- Mindest- und Höchstschichtdicke
- Abdeckung von Ecken, Kanten, Schweißnähten und vertieften Bereichen
- Grenzwerte für optische Mängel und Prüfbedingungen
- Feuchtigkeits-, Korrosions-, Kratz- und Reinigungsbeständigkeit
Bildschirmdarstellungen, Fotos und gedruckte Farbkarten sollten nicht als endgültige Produktionsvorlagen dienen. Ihr Erscheinungsbild variiert je nach Bildschirm, Kamera, Drucker und Umgebungsbeleuchtung.
Wählen Sie das richtige schwarze Beschichtungssystem aus
Die beste Beschichtung hängt vom Rahmenmaterial, dem gewünschten Erscheinungsbild, den Bedingungen im Badezimmer, dem Produktionsvolumen und dem Zielpreis ab. Ein Lieferant sollte die Oberflächenbeschaffenheit auf dem tatsächlichen Produktionssubstrat prüfen.
| Veredelungssystem | Typisches Substrat | Hauptvorteil | Konsistenzrisiko |
|---|---|---|---|
| Pulverbeschichtung | Aluminium oder Stahl | Strapazierfähige Folie mit einer großen Auswahl an Glanzgraden und Oberflächenstrukturen | Schwankungen zwischen den Pulverchargen, Orangenhaut und ungleichmäßige Aushärtung |
| Frisch gestrichen | Metall und ausgewählte Kunststoffe | Flexible Farbanpassung und ein harmonisches Erscheinungsbild | Läufer, Staub, Filmschwankungen und Lösungsmittelempfindlichkeit |
| Schwarze Eloxierung | Aluminium | Einheitliches metallisches Oberflächenbild | Farbabweichungen aufgrund der Legierung, des Strangpressverfahrens und der Badbedingungen |
| PVD-Beschichtung | Geeignete Metalloberflächen | Dekoratives Metallic-Schwarz mit guter Haltbarkeit | Abweichungen aufgrund von Polierung, Kammerbeladung und Geometrie |
| Dekorfolie | Ausgewählte Rahmenkonstruktionen | Sich wiederholende spezielle Textur oder Muster | Nähte, Ablösung, Feuchtigkeitseinwirkung und Abdeckung der Ecken |
Schwarz pulverbeschichtete Rahmen
Pulverbeschichtung wird häufig für schwarze Rahmen von Kosmetikspiegeln verwendet. Die Konsistenz hängt von mehr ab als nur dem auf der Pulververpackung aufgedruckten Farbcode.
- Das Pulver einfrieren: Hersteller, Produktbezeichnung, Glanzgrad und Textur.
- Erfassen Sie die Chargennummern des Pulvers für jede Produktionscharge.
- Überwachen Sie die Lagerbedingungen und die Haltbarkeit des Pulvers.
- Achten Sie auf eine konstante Sprühspannung, einen konstanten Abstand zur Spritzpistole und eine konstante Liniengeschwindigkeit.
- Messen Sie die Schichtdicke an ebenen Stellen, Kanten und Ecken.
- Überprüfen Sie die tatsächliche Metalltemperatur während des Aushärtens.
- Regeln Sie den Anteil des zurückgewonnenen Pulvers.
Eloxierte und metallisch schwarze Rahmen
Durch eloxierte und PVD-Beschichtungen kann die Metalloberfläche das endgültige Erscheinungsbild beeinflussen. Die Aluminiumlegierung, die Herkunft des Strangpressprofils, die Schleifrichtung, die Polierqualität und die Ausrichtung der Bauteile sollten innerhalb der gesamten Kollektion einheitlich bleiben.
Ein „Golden Sample“-System erstellen
Ein signiertes physisches Muster dient dem Käufer und dem Hersteller als gemeinsame visuelle Referenz. Es sollte das endgültige Rahmenmaterial, die Vorbehandlung, die Beschichtung, den Glanzgrad, die Oberflächenstruktur, die Geometrie und die Montageart widerspiegeln.
- Führen Sie Testläufe mit der vorgesehenen Beschichtungsanlage durch.
- Prüfen Sie Farbe, Glanz und Textur unter kontrollierten Lichtverhältnissen.
- Tragen Sie die ausgewählte Oberflächenbehandlung auf einen kompletten Spiegelrahmen auf.
- Überprüfen Sie ebene Flächen, Ecken, Schweißnähte, Löcher und Hinterkanten.
- Notieren Sie die Messwerte für Farbe, Glanz und Dicke.
- Referenzproben für beide Parteien genehmigen und unterzeichnen.
- Bewahren Sie die Proben vor Sonnenlicht, Feuchtigkeit, Abrieb und Chemikalien geschützt auf.
- Ersetzen Sie beschädigte oder veraltete Referenzen im Rahmen eines dokumentierten Genehmigungsverfahrens.
Mehrere Formen gleichzeitig genehmigen
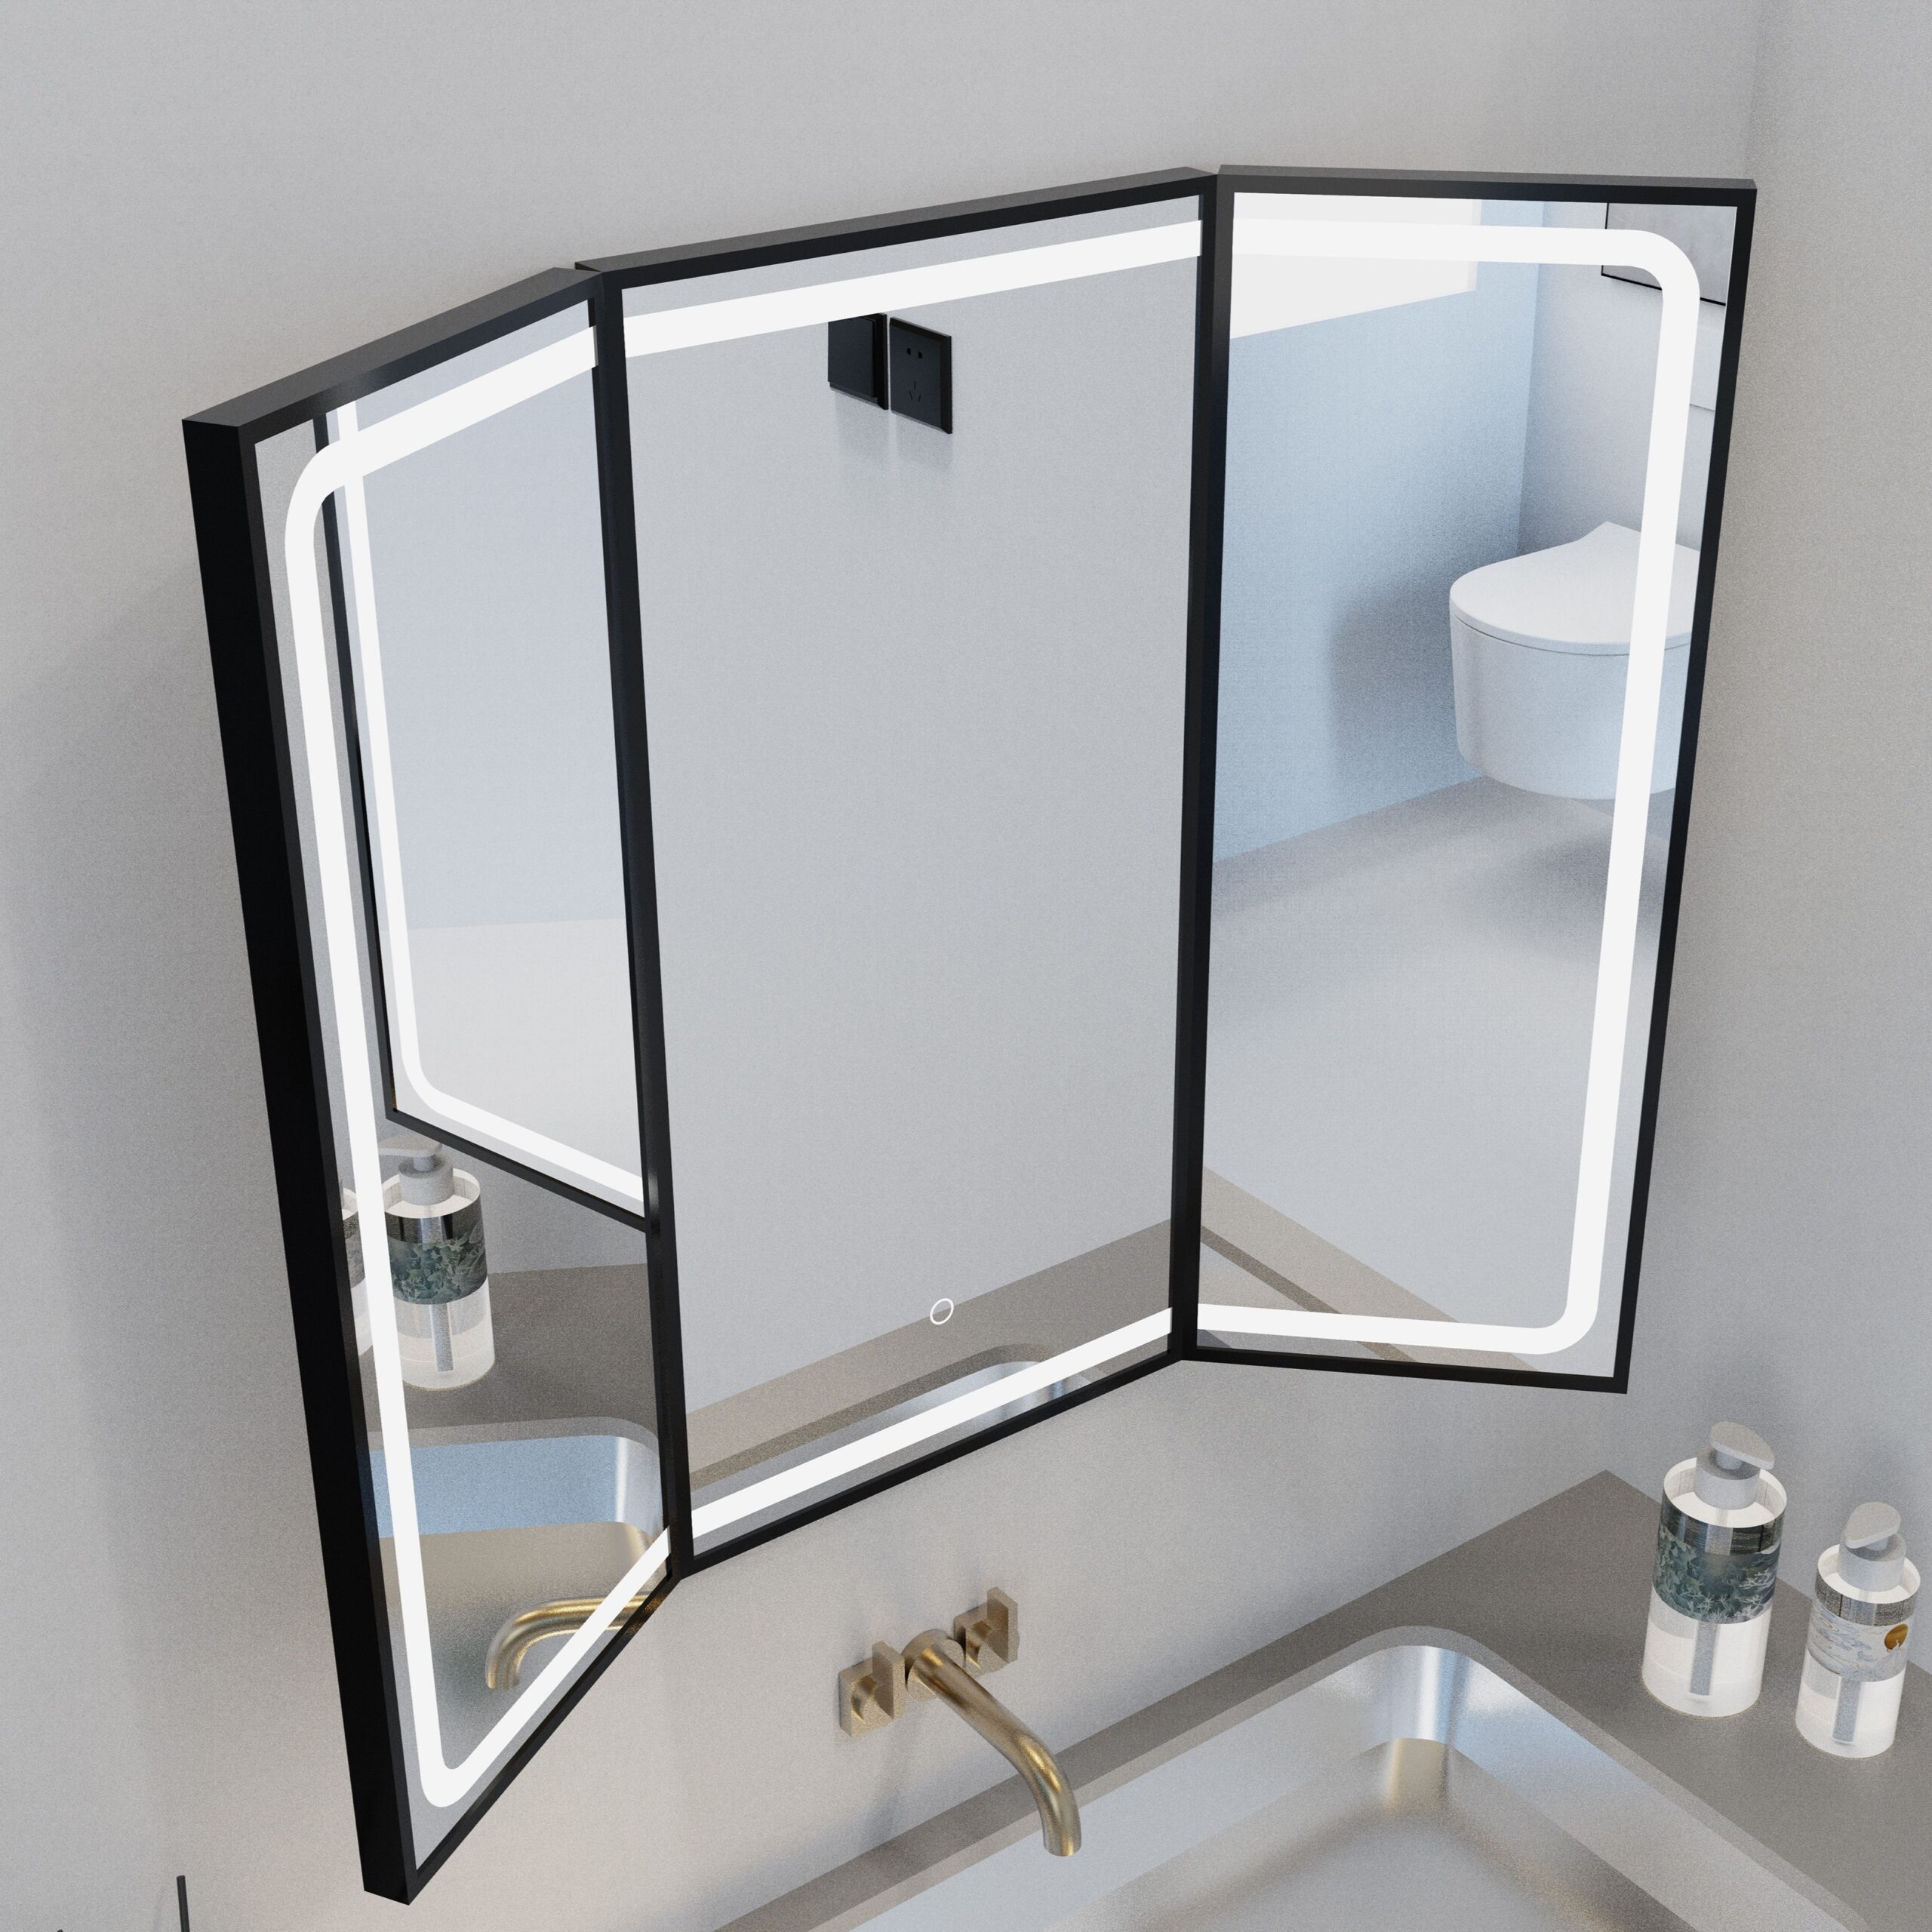
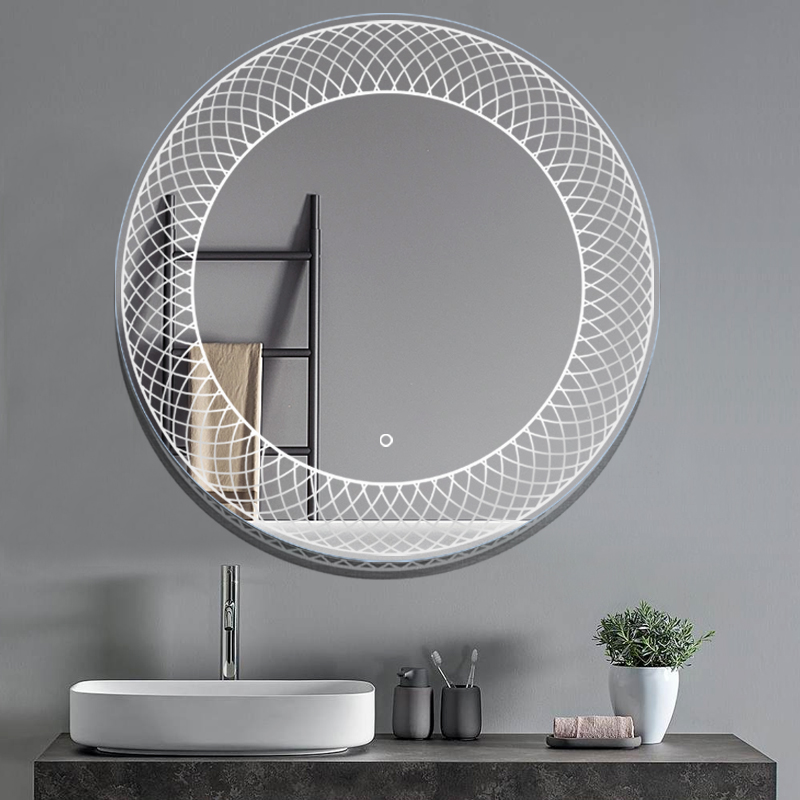
Eine Eigenmarkenkollektion kann runde, rechteckige, gewölbte, kapselförmige, tischförmige und beleuchtete Spiegel umfassen. Rundungen, Schweißnähte, Rahmenbreiten und Aufhängungspositionen können das Erscheinungsbild der Beschichtung beeinflussen. Daher sollten repräsentative Konstruktionen in einer gemeinsamen Freigabesitzung geprüft werden.
Farbe, Glanz, Textur und Dicke steuern
Messungen mit Messgeräten verbessern die Wiederholbarkeit, während ein visueller Vergleich Effekte aufzeigt, die bei einem einzelnen numerischen Wert möglicherweise übersehen werden. Beide Methoden sollten in die Prüfvorschrift aufgenommen werden.
| Kontrollelement | Messverfahren | Genehmigungsgrundlage |
|---|---|---|
| Farbe | Kalibriertes Spektralphotometer | Zugelassene Koordinaten und Grenzwerte für Farbunterschiede |
| Glanz | Glanzmessgerät bei der angegebenen Geometrie | Zugelassener Glanzgradbereich |
| Schichtdicke | Kalibriertes zerstörungsfreies Messgerät | Mindest- und Höchstbereich der Beschichtung |
| Textur | Visueller und haptischer Vergleich im direkten Vergleich | Goldene Probe |
| Umfang | Sichtprüfung von Kanten, Ecken und Vertiefungen | Kein freiliegendes Substrat oder unzulässig dünne Stellen |
| Haftung | Anwendbare Prüfung der Beschichtungshaftung | Projektspezifische Abnahmeeinstufung |
| Aushärtungsqualität | Zugelassener Prozess oder Test des fertigen Films | Kein Aufweichen, keine Abfärbung und keine unzulässigen Beschädigungen |
| Haltbarkeit | Vereinbarte Prüfungen hinsichtlich Luftfeuchtigkeit, Korrosion und Reinigung | Festgelegte Grenzwerte für Rost, Blasenbildung, Abblättern und Verfärbungen |
Einführung einer reproduzierbaren Farbmessung
Tiefmattierte und strukturierte schwarze Oberflächen können zu uneinheitlichen Messwerten führen, wenn sich die Geräteeinstellung oder die Messrichtung ändert. Die Spezifikation sollte wie folgt festgelegt werden:
- Farbraum und Differenzformel
- Einstellungen für Lichtquelle und Betrachter
- Messöffnung
- Anzahl und Ort der Messungen
- Ausrichtung der Bauteile
- Kalibrierungshäufigkeit
- Zulässige Abweichung vom genehmigten Master
Glanz und Textur gemeinsam steuern
Zwei Rahmen mit ähnlichen Farbwerten können dennoch unterschiedlich aussehen, weil einer glatter oder glänzender ist. Die Textur beeinflusst, wie sich das Licht auf großen Flächen und Rundungen ausbreitet; daher sollten Glanz und Textur als ein einheitliches Erscheinungsbild betrachtet werden.
Vorbereitung des Kontrollsubstrats
Die Konsistenz der Beschichtung wird bereits vor dem Auftragen der schwarzen Beschichtung bestimmt. Öl, Oxidation, Schweißrückstände, Fingerabdrücke, Kratzer und ungleichmäßiges Schleifen können zu optischen Mängeln oder Haftungsfehlern führen.
Aluminiumvorbereitung
- Standardisieren Sie die Legierung und den Lieferanten der Strangpressprofile.
- Öl und Verarbeitungsrückstände entfernen.
- Steuern Sie die Richtung beim Bürsten oder Schleifen.
- Verwenden Sie ein bewährtes Vorbehandlungsverfahren.
- Verhindern Sie Verunreinigungen vor dem Beschichten.
Stahlvorbereitung
- Entfernen Sie Rost, Öl, Kalkablagerungen und Grate.
- Sichtbare Schweißnähte einheitlich bearbeiten.
- Eine geeignete, korrosionsbeständige Vorbehandlung auftragen.
- Decken Sie Löcher, Aufhängepunkte, Ecken und Innenflächen ab.
- Vermeiden Sie, dass unbehandelter Stahl der Feuchtigkeit im Badezimmer ausgesetzt bleibt.
Häufige Fehler bei der Schwarzbeschichtung vermeiden
Farb- und Glanzabweichung
Unterschiedliche Pulverchargen, Beschichtungsanlagen, Schichtdicken oder Aushärtungsprofile können zu sichtbaren Abweichungen führen. Abholaufträge sollten, soweit möglich, zu kontrollierten Chargen zusammengefasst werden.
Dünne Kanten und Ecken
Scharfe Kanten, Rillen und geschweißte Ecken werden möglicherweise weniger gut beschichtet als ebene Flächen. Die Geometrie des Rahmens, die Aufhängungsausrichtung, die Zugänglichkeit für das Sprühverfahren und die Auftragseinstellungen sollten während der Musterentwicklung überprüft werden.
Orangenschale und Oberflächenwellen
Eine übermäßige Struktur kann durch die Pulverzusammensetzung, den Schichtaufbau, die Sprüheinstellungen oder die Aushärtung entstehen. Die Akzeptanzgrenze sollte unter gerichtetem Licht mit dem Referenzmuster verglichen werden.
Staub, kleine Löcher und Verunreinigungen
Auf schwarzen Oberflächen sind Staub und Einschlüsse besonders gut zu erkennen. Saubere Sprühbereiche, gefilterte Luft, die Wartung der Anlagen und geschützte Kühlzonen tragen dazu bei, diese Mängel zu reduzieren.
Montage- und Verpackungsschäden
Werkzeuge, Klebstoffe, Schaumstoff, lose Zubehörteile und verschmutzte Handschuhe können matte Oberflächen zerkratzen oder polieren. Schutzmaterialien sollten getestet werden, um sicherzustellen, dass sie keine Abriebspuren, Rückstände oder Glanzveränderungen hinterlassen.
Prüfung der Haltbarkeit im Badezimmer
Eine Oberflächenbeschaffenheit, die zum Zeitpunkt des Versands den Anforderungen entspricht, muss auch unter feuchten Betriebsbedingungen und bei der routinemäßigen Reinigung stabil bleiben. Der Prüfplan sollte Substrate und Beschichtungsmaterialien vorsehen, die den Produktionsbedingungen entsprechen.
- Haftung der Beschichtung auf dem eigentlichen Rahmenmaterial
- Feuchtigkeit und Kondenswasserbelastung
- Produkt- und marktgerechte Korrosionsprüfungen
- Resistenz gegenüber zugelassenen Badreinigern
- Bewertung der Kratz- und Abriebfestigkeit
- Temperaturwechselprüfung für beleuchtete Spiegel
- Prüfung auf Verblassen, Ausbleichen, Blasenbildung, Abblättern und Rost
Die Testdauer und die Abnahmekriterien sollten vor Beginn der Serienproduktion genehmigt werden. Ergebnisse, die für eine andere Farbe, ein anderes Substrat oder ein anderes Vorbehandlungssystem erzielt wurden, sollten nicht automatisch auf den fertigen schwarzen Kosmetikspiegel übertragen werden.
Verwaltung der Rückverfolgbarkeit von Chargen und der Änderungskontrolle
Ein Großhändler oder eine Eigenmarke sollte in der Lage sein, jede Lieferung mit den entsprechenden Materialien, dem Beschichtungsverfahren, den Prüfergebnissen und den Verpackungsunterlagen zu verknüpfen.
Empfohlene Rückverfolgbarkeitsdaten
- Rahmenmaterial und Extrusionscharge
- Datum der Vorbehandlung und Verweis auf den Prozess
- Artikelnummer und Chargennummer der Beschichtung
- Sprühlinie und Herstellungsdatum
- Protokoll zur Überprüfung der Aushärtung
- Ergebnisse zu Farbe, Glanz und Dicke
- Prüfmenge und Fehlerdaten
- Kennzeichnung von Kartons, Paletten und Sendungen
Änderungen am Substrat, an der Beschichtungsquelle, an der Rezeptur, an der Vorbehandlung, am Aushärtungszyklus, an der Produktionslinie oder am Referenzmuster bedürfen einer schriftlichen Genehmigung. OEM- und ODM-Kunden sollten aktualisierte Muster oder Validierungsnachweise erhalten, bevor die überarbeiteten Materialien in die Produktion gehen.
Gestalten Sie Ihre Eigenmarkenkollektion
Als exportorientierter Hersteller und Lieferant ist unser Unternehmen in der Lage, individuell anpassbare Rahmenformen, schwarze Beschichtungssysteme, physische Muster, Prüfgrenzen, Logo-Verpackungen und die Rückverfolgbarkeit von Chargen zu koordinieren. Dieser dokumentierte Ansatz hilft Kosmetikmarken, Einzelhändlern und Großhandelspartnern dabei, über verschiedene Spiegelmodelle hinweg ein einheitliches Erscheinungsbild zu gewährleisten und Nachbestellungen zu tätigen.
Starten Sie die Freigabe für die schwarze Oberfläche
Senden Sie uns Ihre Spiegelentwürfe, Angaben zum Rahmenmaterial, Referenzangaben zur Oberflächenbeschaffenheit, Informationen zur Zielgruppe sowie Ihren Bestellplan. Fordern Sie noch heute eine OEM- oder ODM-Musterprüfung an, um messbare Standards hinsichtlich Farbe, Glanz, Haltbarkeit, Qualitätskontrolle und Verpackung für Ihre Kollektion schwarzer Kosmetikspiegel festzulegen.


 Deutsch
 English
 Español
 Français
 日本語
 Nederlands
 Português
 한국어
 Italiano
 Svenska